一、免拉手柜门是怎么流行起来的
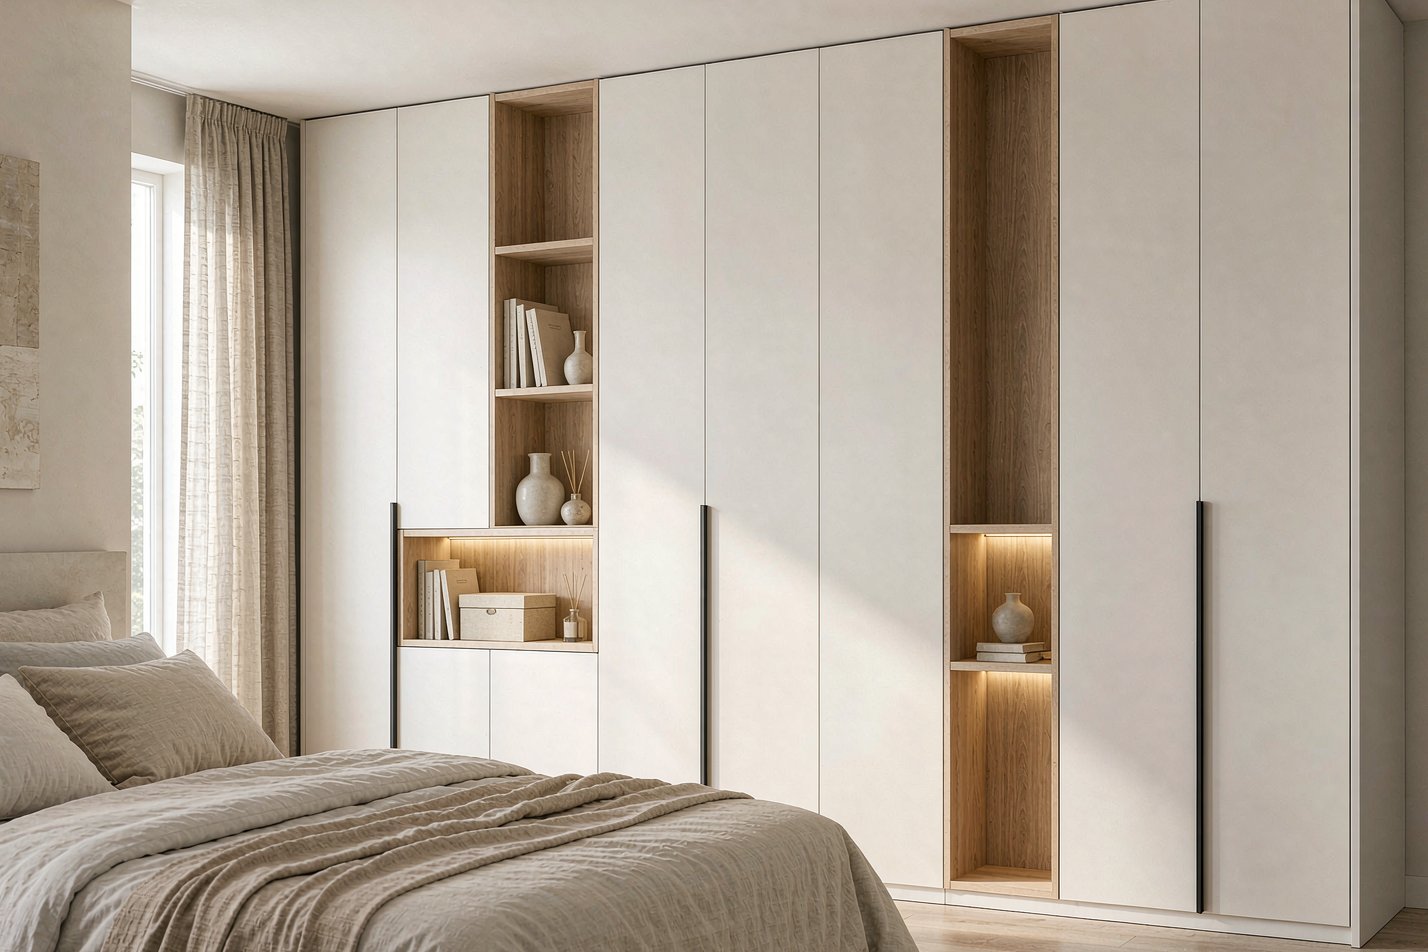
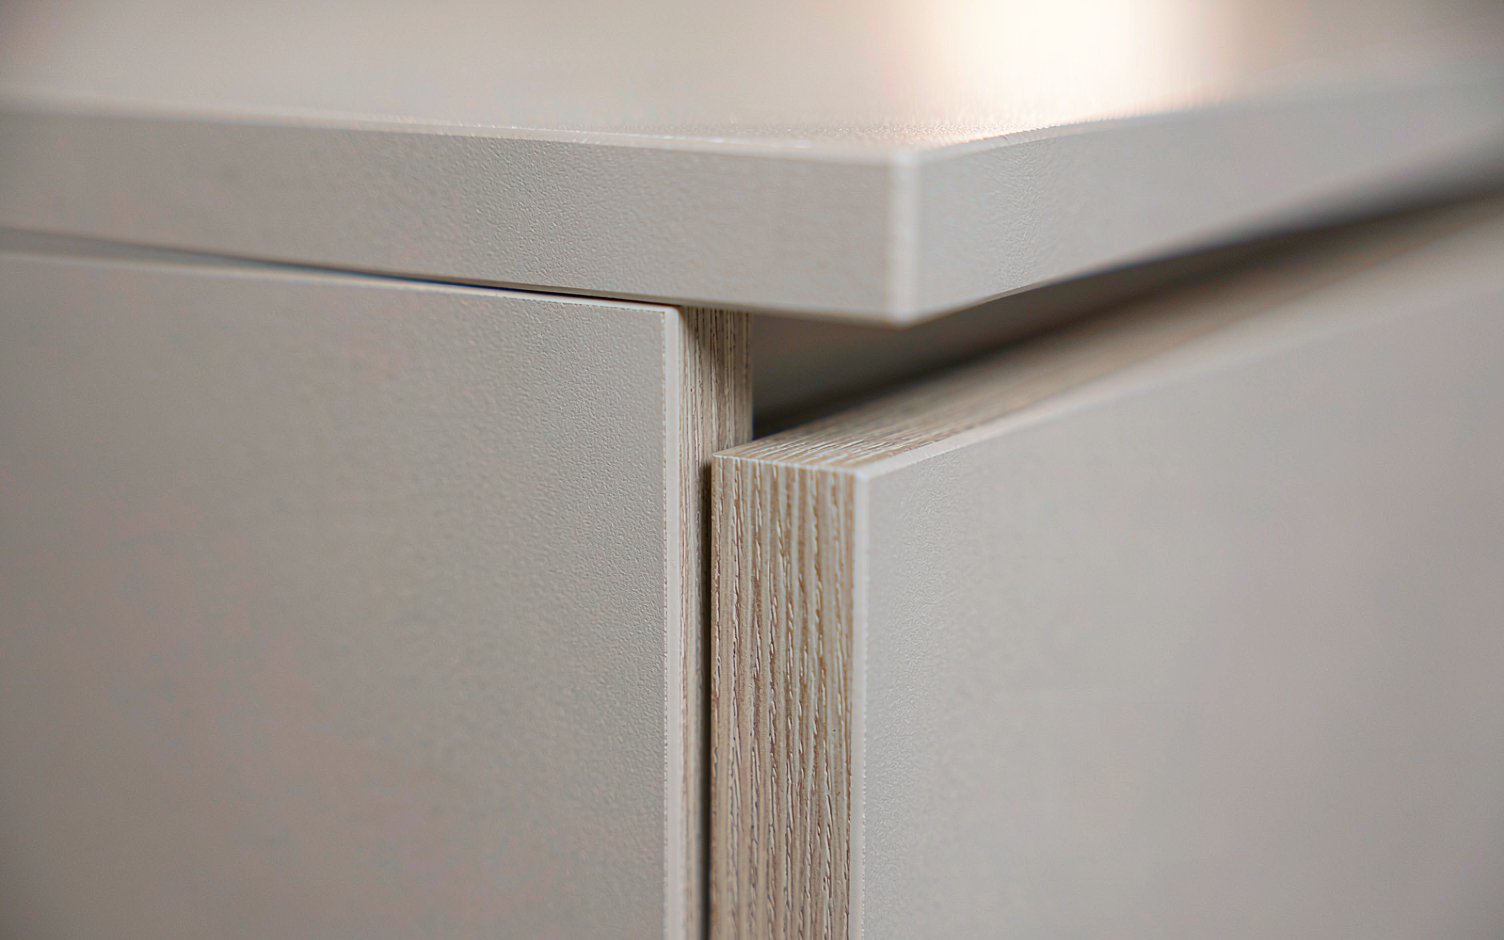
免拉手(也常写作"无拉手")指柜门和抽屉不装外露拉手,靠留缝、斜切、铣槽或金属型材实现开合。好处是柜面整片、没有凸起,不磕碰、好打理,适合厨房、玄关这类高频使用又要干净利落的区域。但"免拉手"只是大类,具体做法差别很大,选错了既不好用也不好看。
这篇把主流做法、工序代价和现行国标的硬指标一次讲清,看完你能拿着清单去对工艺、对验收。
二、主流做法就五类:缝、斜、铣、按、材
市面上叫得出名字的免拉手做法不少,归到根上其实就五类:
- 留缝抠手:门板之间留一条手指缝,直接抠开。做法简单、成本低,代价是缝内容易积灰,观感一般。
- 45°斜切:把门板边缘斜切出坡口,手从斜口抠开。外观利落,但对机床精度和封边工艺要求较高。
- 铣型封边:在门板侧边铣出凹槽再封边,形成一体化的抠手位。整体感好,代价是多一道工序、多一次封边。
- 反弹器:按压门板,靠五金件弹开。表面干净利落,但五金件有寿命,本身属于易损件。
- 型材(金属拉手槽):用铝合金等型材做内嵌或外挂的拉手位,含 L 型、C 型、嵌入型等。标准件生产、精度稳定,是目前综合表现较好的一类。
三、真相:免拉手的代价不在"条子"本身,而在工序
免拉手柜体经常要加"条子",也就是填充条、收口条、垫条。它们看着像边角料,但每多一根,就多一次分单、多一次封边、多一次现场对号安装。
工序一复杂,代价就来了:拆单参数被手动改动,加工出错率上升;现场一堆形状相近的条子,安装时只能挨个对号;错发、漏发、切错、弄丢的概率叠加,售后返工随之增加。这些成本不会凭空消失,最终都会折算进报价。
所以判断免拉手工艺好不好,别去数它有多少种叫法,看三点:工序是否标准、能否稳定量产、现场好不好装。工艺的进步方向是"少而精",不是"多而花"。
四、现行国标里,免拉手有几条硬指标
挑免拉手,常见的一个坑是抠手缝留得不上不下。现行推荐性国标 GB/T 39016-2020《定制家具 通用设计规范》(2021-02-01 实施)规定:可接触的活动部件之间的间隙,应<5mm 或 ≥12mm。也就是说,抠手位要么做得细,要么留够手指进出的空间,卡在中间反而容易夹手。
同一标准还有两条值得记下来:
- 质量大于 0.25kg 的垂直开启翻门或箱盖,应设支撑机构,防止突然下落;
- 铰链、滑轨、连接件等五金件,应优先选用标准化、系列化产品,强度和耐久性要匹配使用环境与寿命要求——反弹器也属于这一类。
另外,GB/T 3324-2017《木家具通用技术条件》规定门板分缝(非设计要求时)应≤2.00mm。要说明的是,免拉手刻意留出的抠手缝属于"设计要求",不按这条限值走;但同一柜体的其他门缝、位差仍应对齐这条线。免拉手工艺和封边强相关,可参考封边工艺怎么选。
五、照着这张清单选,基本不会踩坑
- 先定场景:厨房、玄关等人手频繁、油污多的位置,优先标准化、易清洁的做法;
- 抠手缝按 <5mm 或 ≥12mm 验,不接受"大概留一公分"这种含糊说法;
- 用反弹器的,问清五金品牌与质保年限,并确认是可单独更换的标准件;
- 上翻门单扇质量超过 0.25kg 的,必须有支撑或阻尼机构;
- 要求图纸标出每处免拉手的做法与对应五金,别只写"免拉手"三个字;
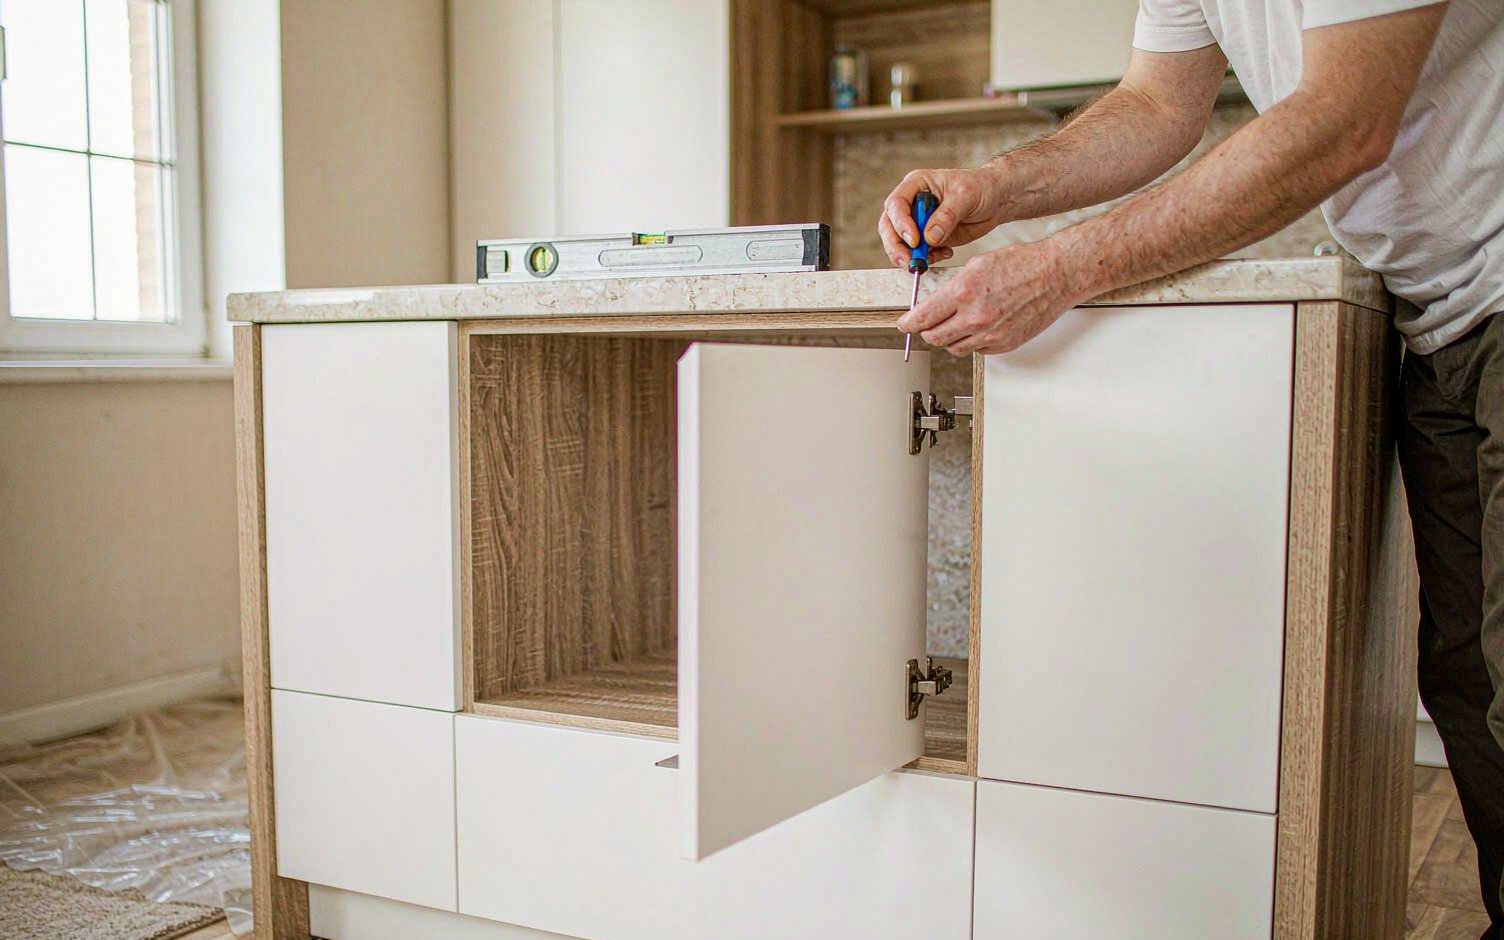
- 验收时用塞尺或卡尺量门缝与抠手缝,和定制柜安装验收标准一起对照。
六、签单前,把这三句写进备注
免拉手好不好用,大半在签单那一刻就定了。建议在合同附件里写明三点:① 每处免拉手的具体做法(留缝/斜切/铣型/反弹器/型材);② 对应五金的品牌、型号与质保;③ 抠手缝尺寸按 GB/T 39016-2020 的 <5mm 或 ≥12mm 执行。工艺写清楚,比事后争论"这算不算免拉手"有用得多。